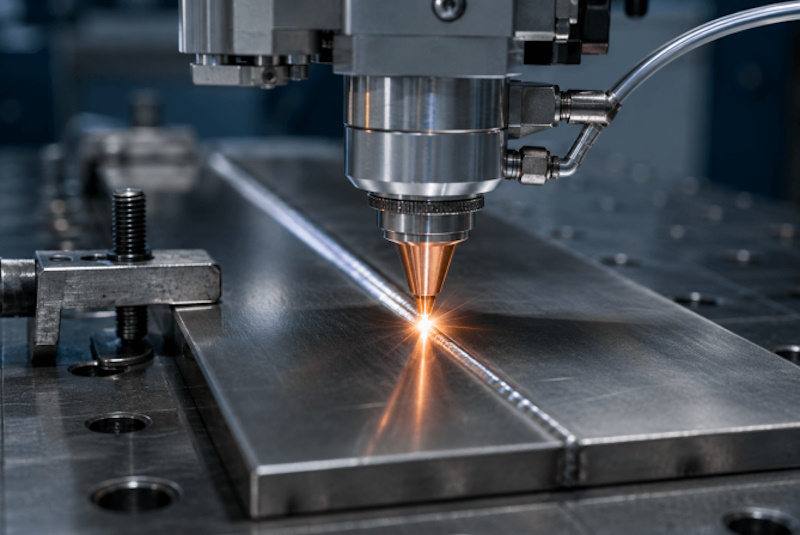
Шафа керування чи кожух верстата з листа 1-2 мм зварюється за лічені хвилини, а потім годинами доводиться до вигляду, придатного для фарбування. Саме тут ручне лазерне зварювання дає найбільший ефект на тонколистових корпусах: менше тепла в листі означає менше правки й шліфування. Результат залежить від точності розкрою, оснастки й навичок зварника, а доцільність переходу перевіряють хронометражем на власних виробах.
Які корпуси зварюють і чим тонкий лист ускладнює роботу
Корпуси для обладнання на малих і середніх виробництвах зазвичай мають схожу конструкцію: розгорнута й зігнута заготовка з листа товщиною від 0,8 до 3 мм, кілька кутових швів, ребра жорсткості, кронштейни для монтажних панелей і точки під заземлення. Сюди належать шафи керування, електричні щити, кожухи верстатів і конвеєрів, корпуси для насосних станцій, вентиляційних блоків і харчового обладнання. Матеріал найчастіше холоднокатана сталь під порошкове фарбування, оцинкований лист або нержавіюча сталь для вологих і харчових приміщень.
Основна проблема таких виробів полягає в тому, що лист мало важить, а шви довгі. При дуговому зварюванні тепло розходиться широкою смугою, метал біля шва розширюється, а після охолодження стягується. На стінці шафи висотою 1800 мм це перетворюється на «хвилю», яку видно під фарбою, на дверях, що перестають щільно прилягати до ущільнювача, і на перекошених прорізах під кабельні вводи. Кожну таку деталь потім правлять, шліфують і шпаклюють, а витрати на ці операції часто перевищують час самого зварювання.
Лазерний промінь вводить тепло у вузьку зону, і зварювальна ванна існує дуже короткий час. Через це зона термічного впливу виходить вужчою, а залишкова деформація меншою. Повністю деформацію це не усуває: тонкий лист реагує на будь-яке нагрівання, і без правильної оснастки та послідовності швів навіть лазерне зварювання дає жолоблення. Різниця в тому, що вирішувати доводиться значно менший обсяг проблем.
На практиці це означає, що зона потемніння біля шва на холоднокатаній сталі вимірюється міліметрами, а не сантиметрами, і фарба на ній лягає так само, як на решту стінки. Для корпусів під порошкове фарбування це важливо, бо полімеризація в печі виявляє будь-яку нерівність і окалину, яку не прибрали перед нанесенням.
Підготовка заготовок: від розкрою до гнуття
Якість лазерного шва на корпусі закладається ще на етапі розкрою. Лазерна ванна мала, тому вона погано заповнює великі зазори. Якщо при дуговому зварюванні зварник «перекриває» щілину 1-1,5 мм присадним дротом, то при лазерному зварюванні такий зазор на тонкому листі призводить до пропалу або непровару. Для стикових з’єднань орієнтуються на зазор, менший за половину товщини листа, а краще на щільне прилягання.
Найпростіше отримати такі краї, коли заготовки ріжуть волоконним лазером: кромка рівна, без задирок, геометрія розгортки збігається з кресленням. Після гільйотини і координатно-пробивного преса на кромках бувають завали і задирки, які доводиться знімати. Друга умова стосується гнуття. Якщо листозгинальний прес дає розкид кута в кілька градусів, кутові шви корпусу розходяться, і жодне налаштування апарата цього не компенсує. Розрахунок розгортки з урахуванням фактичного коефіцієнта для конкретного інструменту і партії металу економить більше часу на зварюванні, ніж будь-яка зміна режиму.
Поверхня теж має значення. Олія після прокатки, захисна плівка, сліди маркера в зоні шва дають пори і нестабільне проплавлення. Плівку на нержавійці знімають смугою 15-20 мм уздовж шва, олію з холоднокатаної сталі прибирають знежирювачем. На оцинкованому листі ситуацію ускладнює цинкове покриття, яке потребує окремих прийомів.
Типові з’єднання в корпусах і як їх варити
У шафах і щитах найчастіше зустрічаються чотири види з’єднань. Перше: зовнішній кутовий шов на стику двох загнутих полиць, коли краї сходяться під 90 градусів. Тут лазерне зварювання дає акуратний валик, який після легкої зачистки майже не потребує обробки під фарбування. Друге: внутрішній кутовий шов, коли лист приварюють до полиці зсередини, наприклад при встановленні перегородок. Третє: напуск, коли кронштейн або ребро жорсткості накладається на стінку. Четверте: короткі прихватки, якими фіксують монтажні шпильки, петлі й упори.
З напуском варто бути обережним. Лазер легко проплавляє верхній лист, але якщо він проходить і крізь нижній, на лицьовій стороні з’являється слід. Для корпусів, де зовнішня сторона видна, підбирають потужність і швидкість так, щоб проплавлення доходило приблизно до половини нижнього листа. Пробні зразки на обрізках того ж металу тут обов’язкові, бо паспортні таблиці режимів дають лише орієнтир.
Ручні апарати з функцією коливання променя (так званий «вобблінг») розширюють ванну і допомагають на кутових швах, де стик неідеальний. Подача дроту потрібна там, де необхідно сформувати валик або заповнити фаску. Для більшості тонколистових з’єднань у корпусах присадка не потрібна, шов утворюється з основного металу.
Шпильки, петлі та точки заземлення
Значна частина роботи на корпусі припадає не на кромки, а на дрібні деталі всередині: шпильки під монтажну панель, бонки під DIN-рейки, петлі дверей, клеми заземлення. Їх приварюють короткими швами або точками з внутрішнього боку стінки. Головна вимога тут полягає в тому, щоб на лицьовій стороні не залишилося сліду проплавлення, тому режим підбирають на зразку тієї самої товщини і перевіряють зовнішню поверхню після зварювання.
Різьбу шпильок і бонок захищають від бризок і окалини ковпачками або стрічкою, інакше гайку доведеться проганяти мітчиком. Точку заземлення після зварювання не фарбують: її маскують перед фарбуванням, щоб контакт залишався металевим. Цю вимогу варто вказати в технологічній карті, бо на ділянці фарбування про неї часто не знають.
Нержавіюча сталь і оцинкований лист
Нержавійка під лазером поводиться передбачувано, але має дві особливості. Вона гірше проводить тепло, ніж вуглецева сталь, тому тепло довше залишається біля шва, і перегрів на тонкому листі настає швидше. Друга особливість стосується кольорів мінливості (побіжалості): без належного захисту аргоном або азотом поверхня шва і зворотна сторона темніють, а окиснений шар знижує корозійну стійкість. Для харчових корпусів і обладнання, що миють агресивними засобами, потемніння доведеться прибирати травленням або пасивацією.
Оцинкований лист складніший. Цинк кипить при значно нижчій температурі, ніж плавиться сталь, і його пара проривається через ванну, залишаючи пори. На напуску, де цинк затиснутий між двома листами, проблема посилюється. Допомагає невеликий технологічний зазор для виходу пари, корекція швидкості, а у вимогливих випадках локальне зняття покриття. Зварювання оцинковки супроводжується виділенням оксиду цинку, тому місцева витяжка на робочому місці потрібна обов’язково, незалежно від методу зварювання.
Як контролювати деформацію великих панелей
Навіть при малому тепловкладенні довгий безперервний шов на стінці шафи стягує метал. Звідси кілька практичних правил. Шов на довгих кромках ведуть не одним проходом від кута до кута, а ділянками зі зворотною послідовністю або від центру до країв. Перед основним швом ставлять прихватки з кроком 80-150 мм залежно від товщини. Симетричні шви на протилежних сторонах корпусу чергують.
Оснастка тут важить більше, ніж налаштування апарата. Мідні або алюмінієві підкладки під швом відводять тепло і підтримують зворотну сторону. Струбцини і магнітні кутники фіксують полиці під прямим кутом. Для серійних корпусів окупається простий складально-зварювальний стіл з упорами під типові розміри: один раз виставлена геометрія повторюється на кожному виробі, а зварник не витрачає час на вимірювання діагоналей.
Типова помилка під час переходу з дуги на лазер полягає в спробі одразу варити на максимальній швидкості. Апарат дозволяє вести шов у кілька разів швидше, але на корпусах обмеженням стає точність ведення пальника по стику. Зварник, який звик до напівавтомата, перші тижні краще працює на середніх режимах, поки рука не звикне до вузької ванни.
Контроль якості зварених корпусів
Візуальний огляд на корпусах виконують двічі: одразу після зварювання і після підготовки до фарбування. На першому етапі шукають пропали, непровари на кінцях швів, кратери і пори. На другому перевіряють, чи не проявилися на стінці хвилі або вм’ятини від прихваток, які до знежирення були непомітні. Діагоналі корпусу і площинність дверного прорізу вимірюють до фарбування, бо після нього виправити геометрію вже не вийде без пошкодження покриття.
Для корпусів із заявленим ступенем захисту від пилу і води якість швів перевіряють на герметичність. Найпростіший спосіб полягає в огляді швів зсередини на просвіт у затемненому приміщенні: будь-яка пора чи непровар на кутовому шві видно як точку світла. Остаточне підтвердження ступеня захисту дають випробування за відповідною методикою, а на дільниці достатньо не пропускати дефекти, які зіпсують результат таких випробувань.
Міцність шва перевіряють руйнуванням зразка. Два шматки листа, зварені на робочому режимі, розгинають або розламують у лещатах: якщо лист рветься по основному металу поруч зі швом, проплавлення достатнє, якщо шов розходиться по лінії стику, режим потребує корекції. Такий зразок варто робити на початку зміни і щоразу після зміни партії металу.
Економіка переходу на лазерне зварювання корпусів
Рахувати доцільність варто не за швидкістю шва, а за собівартістю готового корпусу. Для цього беруть один типовий виріб, наприклад шафу 800×600×300 мм, і розписують усі операції після різання: складання, прихватки, зварювання, правку, шліфування, шпаклювання перед фарбуванням, повторну перевірку геометрії. На дуговому зварюванні частка шліфування і правки на тонкому листі нерідко порівнянна з часом зварювання або більша за нього. Саме ці операції лазер скорочує найпомітніше, тому їх і треба виміряти на власному виробництві, хронометражем на кількох виробах.
Далі до розрахунку додають витрати: газ, електроенергію, захисні лінзи та сопла, а також час на навчання персоналу. Ручний лазерний апарат зазвичай споживає менше дроту або не споживає його зовсім на тонколистових з’єднаннях, а кількість абразивних кругів скорочується разом зі шліфуванням. Зекономлений час зварника і шліфувальника множать на річний обсяг корпусів і порівнюють з вартістю обладнання. Вартість обладнання в цьому розрахунку беруть для конкретної конфігурації, а не усереднену: ціна лазерного зварювального апарату залежить від потужності джерела, типу охолодження і наявності подавача дроту, тому порівнювати варто пропозиції саме під ваші метали й товщини. Для корпусів з листа до 3 мм, як правило, немає сенсу переплачувати за потужність, розраховану на товсті перерізи, а ось блок охолодження і подавач дроту варто обирати під фактичний режим роботи.
Окремо враховують непрямий ефект. Корпус з рівними стінками швидше проходить фарбування, рідше повертається з контролю, а двері й панелі монтуються без підгонки. Ці показники складніше перевести в гроші, але вони впливають на терміни виконання замовлень, і клієнти, які купують шафи серійно, зазвичай їх помічають.
З чого почати на власній дільниці
Перед запуском варто виділити окреме робоче місце з непрозорою для лазерного випромінювання загородкою, витяжкою і столом з оснасткою. Персонал отримує захисні окуляри під відповідну довжину хвилі, а зону зварювання позначають, щоб сторонні не потрапляли в зону відбитого променя. Першими на лазер переводять вироби з найбільшою часткою шліфування і правки, а складні нестандартні корпуси залишають на дузі, доки не накопичиться досвід.
Корисно одразу вести таблицю режимів: матеріал, товщина, тип з’єднання, потужність, швидкість, газ, параметри коливання. Через місяць така таблиця стає внутрішнім стандартом, і новий зварник отримує перевірені налаштування замість експериментів на замовленні. Разом з точним розкроєм і продуманою оснасткою саме вона дає стабільний результат на корпусах, а не окремі вдалі шви.